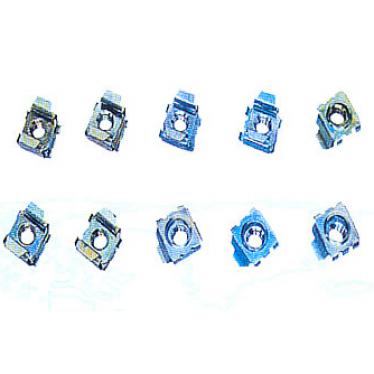
卡式螺母
欢迎您来到温州万胜紧固件有限公司官方网站,我们专注好品质镶嵌挤压紧固件、焊接紧固件生产与销售!
咨询电话:86-18958835088 (王先生)
卡式螺母安装教程:单侧推入方孔,无需工具即可完成固定
在机柜、钣金设备装配中,卡式螺母凭借无需焊接、安装迅速、可反复拆装的优势,成为替代传统焊接螺母的理想选择。掌握正确的安装方法,可有效避免松动、滑牙、脱落等常见问题。
卡式螺母的安装原理
卡式螺母是一种方孔卡装式紧固件,通过弹性钢片两侧卡位固定在板材上。其核心优势在于:外壳卡槽将螺母定位在钣金预开孔中,外壳与方螺母之间留有间隙,可补偿安装孔的位置偏差,实现浮动对位功能。
安装关键要求:板材须预制标准方孔(非圆孔),方孔尺寸须与卡式螺母规格匹配。孔位偏差过大会导致卡不紧、松动;孔位偏小则无法压入安装。
标准安装步骤
第一步:对位卡入
手持卡式螺母,将开口方向对准板材预制方孔,把螺母主体轻轻放入孔位中,保证四周弹片贴合板材表面,摆正不歪斜、不偏移。
第二步:按压固定
用手掌或胶头工具轻轻按压卡式螺母顶部,使四周弹性钢片完全卡入板材背面,听到轻微卡位响声即代表卡紧到位。严禁使用铁锤暴力猛敲,避免弹片变形、失去弹性,导致后期松动脱落。
第三步:检查牢固度
卡装完成后,轻晃螺母检查:合格状态为螺母不晃动、不脱落、可在孔内小幅自由浮动,具备正常对位容错空间。
第四步:穿件锁紧
将需要固定的配件对位贴合,穿入螺丝,手动预拧几牙,确认螺纹顺畅无卡顿后,使用工具匀速拧紧,完成装配固定。
安装技巧与避坑要点
孔位匹配检查:卡式螺母对应规格均有配套标准方孔,安装前须确认板材方孔尺寸与螺母匹配,禁止强行扩孔或缩孔安装。
轻推轻压原则:标准安装只需单侧推入方孔,利用弹性卡脚自动卡紧。不要使用铁锤暴力敲击,防止弹片变形失效。
先预拧后锁紧:穿入螺丝后先手动预拧几牙,确认螺纹对位准确、无卡顿,再使用工具匀速拧紧,避免螺纹错牙、滑牙。
留意板材厚度:确认板材厚度在卡式螺母适配板厚区间内。板材过薄夹不牢、过厚无法卡入弹片,会直接导致安装失效。
不锈钢卡式螺母特别提示
不锈钢卡式螺母容易出现螺纹锁死、咬合粘连,安装时需注意:批量安装前可在螺纹处轻涂少量防卡膏,有效预防不锈钢螺纹高温咬死。拧紧遵循“低速、轻力、匀速”原则,禁止高速暴力锁紧;遇到卡顿立即退丝重新对位。
卡式螺母安装简单、可重复使用,拆装只需完全拧出螺丝、撬动弹片即可取下,弹片无变形时即可二次使用,维护成本更低。更多卡式螺母选型与技术支持,欢迎访问万盛紧固件官网了解。
相关信息
专注镶嵌挤压紧固件、焊接紧固件产品, 是值得您信赖的合作伙伴
Contact Us
如果你有任何问题,你想了解的建议及产品,可以随时联系我们。期待您的咨询?
联系我们/ contact us
在线留言/ message